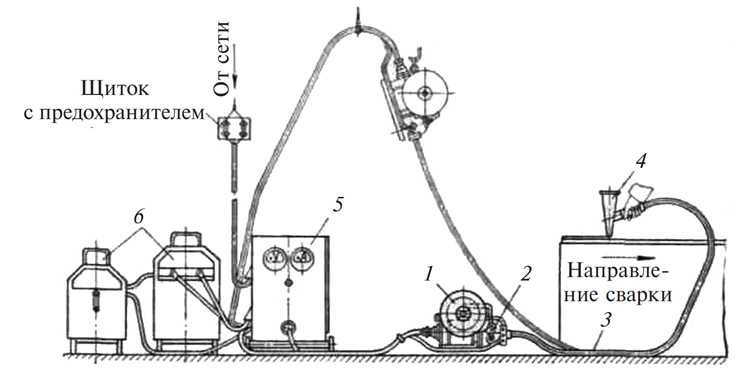
В процессе соединения металлов с применением сварочного оборудования, известного как полуавтомат, существует возможность использования альтернативных подходов, не задействующих защитные газы. Такые методы способствуют увеличению производительности и сокращению затрат на материалы. Основной акцент при этом делается на роль проволоки, которая обладает специальными свойствами для формирования качественного шва в условиях открытого воздуха.
Одним из наиболее распространенных вариантов является использование порошковой проволоки. Эта оснастка, вводя внутрь сварочной ванны защитные компоненты, оптимизирует процесс и создает защиту от негативного воздействия окружающей среды. Важно учитывать, что выбор проволоки должен соответствовать толщине соединяемых материалов и типу свариваемых металлов.
Выбор оптимальных параметров, таких как напряжение, скорость подачи проволоки и ток, может значительно улучшить качество соединений. Необходимо внимательно подходить к настройкам аппарата, тестируя различные режимы в зависимости от толщины и типа используемого металла. Эта настройка является ключевой для достижения прочного и аккуратного шва.
Способы охлаждения шва также играют большую роль в предотвращении деформации и растрескивания. Использование холодной обработки позволяет сохранить структурные характеристики сваренного изделия, что особенно актуально в условиях экстренного ремонта или при создании ответственных конструкций.
Что такое полуавтоматическая сварка без газа?
Полуавтоматическая сварка, осуществляемая без газовой защиты, представляет собой метод соединения металлов, использующий плавкий электрод. Этот процесс подразумевает применение специального сварочного аппарата, который обеспечивает непрерывную подачу проволоки в зону нагрева.
Ключевые характеристики такой технологии:
- Применение порошковой проволоки, которая выполняет сразу две функции: служит для соединения металлических деталей и образует защитные свойства во время работы.
- Отсутствие необходимости в использовании защитного газа позволяет значительно сократить затраты на материалы и упростить организацию рабочего места.
- Эффективность соединений на различных металлах, включая черные и нержавеющие стали.
Преимущества данного метода:
- Независимость от погодных условий, что делает его удобным для использования как в помещениях, так и на открытом воздухе.
- Минимальные требования к подготовке поверхности, так как работа возможна с разными уровнями загрязнения.
- Сниженный контроль за подачей защитного газа облегчает процесс, особенно для начинающих сварщиков.
Основные области применения:
- Кузовной ремонт автомобилей, где критично высокое качество соединения и отсутствие сильной термической деформации.
- Производственные линии, где требуется высокая скорость выполнение задач и стабильное качество.
- Ремонтные работы в условиях ограниченного доступа к источникам сжатого газа.
Для достижения наилучшего результата рекомендуется выбирать проволоку с соответствующим диаметр и составом, а также регулировать параметры под станции в зависимости от материала, с которым происходит работа. Регулярная практика и изучение свойств используемых материалов помогут улучшить качество сварных соединений.
Основные преимущества использования сварки без защитного газа
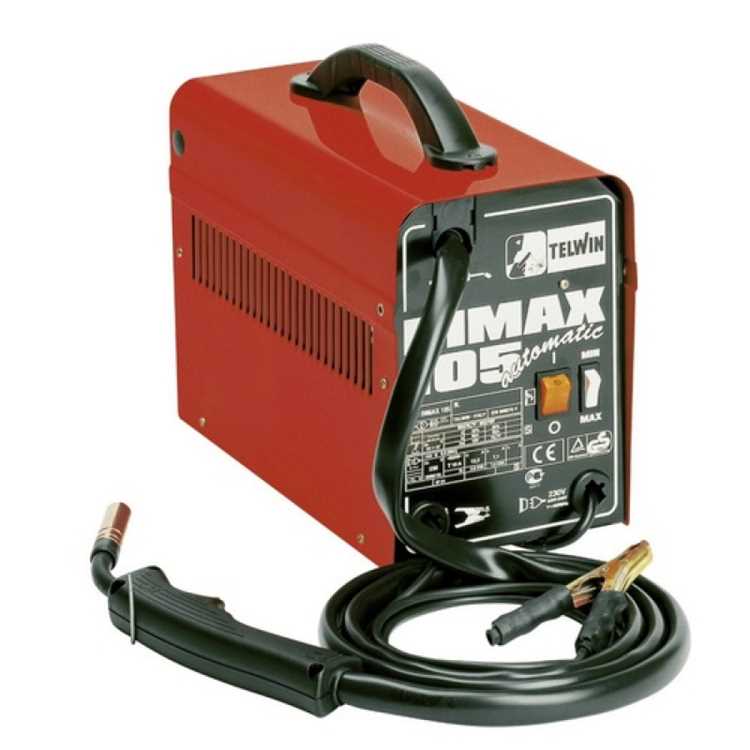
Ремонтные и эксплуатационные работы становятся более мобильными. Нет необходимости транспортировки тяжелого оборудования с газовыми баллонами, что упрощает процесс. Способ идеально подходит для выполнения задач в ограниченных пространствах или на открытом воздухе.
Качество соединений может быть более стабильным благодаря меньшему влиянию атмосферы. Это снижает вероятность коррозии или других нежелательных реакций, которые могут возникнуть при взаимодействии с газами.
Процесс сварки становится более простым, что позволяет новичкам быстрее осваивать навыки. Интуитивность метода способствует более быстрой адаптации даже без глубоких знаний технологий.
Экологический аспект также не следует игнорировать. Исключение газов снижает выбросы в атмосферу, что делает процесс более безопасным для окружающей среды.
Возможность использования в условиях низкой температуры способствует повышению эффективности. Этот аспект особенно важен для работ в зимний период или в помещениях с недостаточным обогревом.
Наконец, установка и настройка оборудования требует меньших усилий и времени, что оптимизирует производственный процесс и позволяет сосредоточиться на самом сварочном деле.
Какие материалы электродов используют в полуавтоматических устройствах?
Для создания качественных швов при использовании полуавтоматических устройств применяются разнообразные электроды. Основные типы электродов: проволока с добавками и без добавок. Выбор материала зависит от характеристик элементов, которые соединяются.
Чаще всего используется углеродная проволока. Она подходит для соединения черных металлов и отличается высокой прочностью. Важно учитывать, что такая проволока требует специфических условий изоляции от внешних факторов, включая влагу.
Нержавеющие электроды также популярны, благодаря их устойчивости к коррозии. Они подходят для соединения труб и конструкций, где высокая прочность и коррозионная стойкость играют ключевую роль.
Также применяются проволоки с алюминиевым покрытием. Они обеспечивают отличную адгезию и минимизируют образование шлака. Такие участки после сварки легче обрабатывать и шлифовать.
При сварке цветных металлов, таких как медь или латунь, используют специальные сплавы. Они отличаются высокой теплопроводностью и помогут избежать перегрева материала.
Существует также комбинированная проволока, которая подходит для различных групп материалов. Она может легко адаптироваться к условиям и температурным колебаниям. Выбор такой проволоки упростит задачу для мастера, особенно если обрабатываются разные виды металлов.
При покупке проволоки стоит обращать внимание на ее диаметр и маркировку, которые указывают на применение в определённых условиях. Подбор должен осуществляться в зависимости от товщины свариваемых деталей и требуемой прочности шва.
Технические характеристики аппарата без газа
Напряжение на выходе: Обычно варьируется от 20 до 30 В. Этот показатель напрямую влияет на стабильность дуги и качество соединения.
Токовая сила: Зависит от назначения, диапазон составляет от 40 до 250 А. Для выполнения мелких или средних задач подойдет диапазон 40-100 А, тогда как для более серьезных работ потребуется 150-250 А.
Тип использованного электрода: Наиболее оптимальным вариантом считаются рукава с рутиловым покрытием для достижения стойкости и минимизации образования брызг.
Тактовая частота: Важна для управления потоком тока и обеспечения равномерного расплавления метала. Модели с высокой частотой (от 50 Гц) позволяют более точное ведение шва.
Эффективность охлаждения: Зависит от системы вентиляции и конструктивных особенностей. Важно, чтобы аппарат мог работать продолжительное время без перегрева.
Вес и компактность: Для мобильности стоит выбирать модели в диапазоне 7-20 кг. Это позволит легко перемещать оборудование при выполнении работ на разных площадках.
Регулировка настроек: Наличие автоматических и ручных режимов значительно упрощает процесс сварки и позволяет настройку под конкретные задачи.
Обратив внимание на эти параметры, можно выбрать оптимальное оборудование, которое будет соответствовать требованиям и условиям передвижных сварочных работ.
Выбор сварочного устройства для работы без защитного газа
При выборе аппарата для соединения материалов без использования защитной среды стоит учитывать несколько ключевых аспектов. Во-первых, важно обратить внимание на тип источника тока. Для этой процедуры подойдут инверторы, которые обеспечивают стабильный выходной ток и обеспечивают хорошее качество шва.
Во-вторых, обратите внимание на возможность регулировки параметров. При использовании проволоки с обмазкой в качестве присадочного материала необходимо точно настраивать скорость подачи и силу тока. Таким образом, вы сможете добиться оптимального результата, минимизировав образование брызг и улучшив слипание металлов.
Следующий момент – тип проволоки. Используйте материалы с определённой оболочкой, которые способствуют формированию защитного слоя во время процесса. Это уменьшает воздействие окружающей среды на сварочную зону и повышает прочность шва.
Рекомендуется также учитывать вес и мобильность оборудования. Наличие компактного и лёгкого устройства позволяет проводить работы в труднодоступных местах и переносить его без особых усилий.
Прочность и надёжность конструкции–ещё один важный фактор. Убедитесь, что выбор устройства базируется на репутации производителя и отзывах пользователей. Причиной неудач может стать недостаточная прочность или недостаток функций у низкокачественного аппарата.
Не стоит забывать и о необходимых аксессуарах: защитных очках, рукавицах и обновлении подающего механизма. Это обеспечит безопасность во время сварочных работ и повысит общий уровень комфорта.
Как настроить полуавтомат для сварки без газа?
Чтобы настроить сварочный агрегат для работы с флюсовыми проволоками, выполните следующие шаги:
1. Выбор проволоки: Используйте флюсовую проволоку, подходящую по диаметру для вашего устройства. Обычно это 0.8-1.2 мм. Убедитесь, что проволока сертифицирована для соответствующих металлов.
2. Настройка подачи проволоки: Установите скорость подачи в зависимости от диаметра проволоки и толщины свариваемого материала. Начните с базовой скорости и постепенно увеличивайте, пока не достигнете оптимального соотношения.
3. Ток: Установите значение сварочного тока. Чем толще материал, тем выше ток. Обычно для рамной стали используют 100-200 А. Регулируйте, опираясь на характеристики проволоки и толщину заготовки.
4. Положение устройства: Убедитесь, что аппарат расположен на ровной поверхности и что все соединения надежны. Избегайте перегрева, контролируя время работы.
5. Настройка подачи газа: Для флюсовой проволоки подавать газ не требуется, однако если асмецесс работает с обычным наполнителем, проверьте наличие утечек и исправность системы распыления.
6. Проверка аргона: Обязательно проверьте наличие правильного количества флюса, который поможет снизить вероятность образования шлака и улучшить качество шва.
7. Финальные проверки: Протестируйте сварку на образцах металла, чтобы убедиться в том, что все параметры настроены правильно. Вносите коррективы по мере необходимости.
| Параметр | Рекомендуемое значение |
|---|---|
| Диаметр проволоки | 0.8 — 1.2 мм |
| Скорость подачи проволоки | Настраивается по опыту |
| Ток | 100 — 200 А (в зависимости от толщины) |
Следуя этим рекомендациям, можно добиться качественных швов с использованием флюсовых проволок. Уделяйте внимание настройкам и постоянно оценивайте результат.
Технология сварки с порошковой проволокой
Сварка с использованием порошковой проволоки представляет собой метод, который сочетает достоинства традиционных и современных технологий. Данный подход позволяет выполнять работы с высокими требованиями к качеству соединений, особенно в условиях, где защитные газы нецелесообразны.
Одной из ключевых особенностей является использование порошка в качестве среды, что обеспечивает защиту расплавленного металла от атмосферы. Порошковая проволока заполнена флюсом, который при нагревании создает защитное покрытие, предотвращая окисление.
К основным преимуществам данной техники можно отнести:
- Снижение затрат на расходные материалы, так как отсутствует необходимость в газах.
- Высокая производительность за счет стабильного горения дуги и меньшего перегрева материалов.
- Хорошее качество соединений, благодаря равномерному распределению температуры и минимальному искажению.
Для успешного применения технологии требуется соблюдение следующих рекомендаций:
- Правильный выбор порошковой проволоки в зависимости от основного материала. Например, для стальных деталей подойдут проволоки с железными и флюсовыми добавками.
- Настройка электрических параметров. Оптимальное значение тока и напряжения важно для достижения качественного шва.
- Контроль скорости подачи проволоки. Это влияет на стабильность дуги и качество соединения.
При использовании порошковой проволоки необходимо обеспечивать правильное расположение электрода относительно детали. Расстояние должно быть оптимальным для избежания потерь тепла и обеспечения качественного процесса.
Таким образом, сварка с порошковой проволокой является актуальным и надежным вариантом для решения задач в условиях, где традиционные методы становятся менее эффективными. Экономия на газах и улучшенное качество соединения делают этот метод популярным среди специалистов в области металлообработки.
Советы по работе с полуавтоматом для начинающих и опытных сварщиков
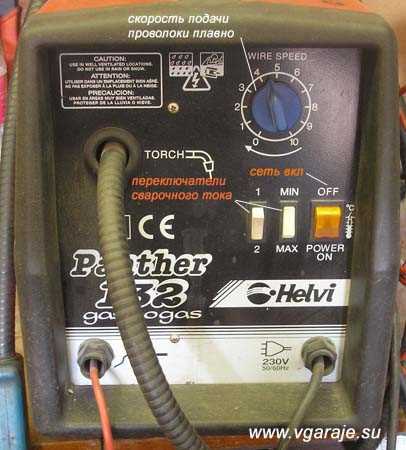
Выбор правильного сопла играет ключевую роль. Подбирайте размер в зависимости от толщины материалов. Чем толще металл, тем больше должно быть сопло для обеспечения качественного соединения.
Контроль скорости подачи проволоки необходим для достижения хороших результатов. Регулярно проверяйте настройки согласно толщине и типу сварочного материала, чтобы избежать недостаточного или избыточного зажигания.
Старайтесь поддерживать равномерную температуру. Используйте небольшой резервуар с водой для охлады конечного шва. Это предотвратит перегрев и деформацию сварного соединения.
Очистка поверхности перед началом работы существенно повышает прочность соединений. Удаляйте загрязнения, ржавчину и старые покрытия, чтобы обеспечить качественное сцепление.
Регулярное обслуживание оборудования включает проверку кабелей и соединений. Износ может негативно сказаться на качестве выполнения задач, поэтому важно следить за состоянием техники.
Практика различных режимов сварки поможет вам лучше понять характеристики материалов. Экспериментируйте с настройками, постепенно осваивая деликатные и сложные виды соединений.
Обратите внимание на вытяжку дыма во время работы. Наличие нормальной вентиляции поможет избежать накопления вредных веществ и повысит комфорт в процессе.
Регулярное обкатка и отработка швов на обрезках поможет вам чувствовать себя увереннее. Тренируясь, можно выявить собственные ошибки и учесть их в дальнейшем.
Не забывайте о защите. Используйте качественные средства индивидуальной безопасности, чтобы защитить глаза, кожу и органы дыхания от воздействия вредных факторов.
Работа с различными сплавами требует тщательной настройки. Обязательно ознакомьтесь с характеристиками материалов, чтобы достичь желаемого результата.
Общение с коллегами и обмен опытом помогает развивать навыки. Не стесняйтесь задавать вопросы и делиться наблюдениями, находя новые подходы к решению задач.
Ошибки, которых следует избегать при сварке без защитного газа
Необходимость очищать поверхность перед началом соединения материалов — один из основных аспектов. Наличие ржавчины, грязи или старой краски может значительно ухудшить прочность шва и его внешний вид.
Следует обратить внимание на правильный выбор проволоки, используемой в процессе. Некорректный диаметр или состав могут привести к образованию дефектов, таких как поры или непровары.
Поддержание постоянной скорости движения электрода также критично. Слишком быстрое перемещение вызывает недостаточную проплавку, в то время как медленный темп может перегревать металл и вызывать деформации.
Часто игнорируется настройка параметров сварочного аппарата. Неправильно выставленный ток может повлиять на качество соединения. Настройки должны соответствовать характеристикам применяемых материалов.
Отсутствие контроля за длиной дуги — ещё одна распространённая ошибка. Освобождение электрода от контакта с металлом приводит к образованию труднозатушимых искр и проблемам с качеством шва.
Соблюдение правильного угла приваривания имеет значение. Угол слишком острый или слишком тупой может затруднить процесс и повлиять на прочность соединения.
Не стоит забывать и о защите окружающих деталей от перегрева. Если системы охлаждения или обвода тепла пренебрегаются, это может привести к повреждению смежных материалов.
Регулярная замена изношенных деталей инструмента также важна. Неправильные или старые компоненты могут сказаться на стабильности процесса соединения.
Наконец, отсутствие проверки качества шва после завершения соединения не должно оставаться без внимания. Проверка на наличие трещин и других дефектов позволит своевременно выявить проблемы и устранить их. Обратите внимание на физические испытания соединения для оценки прочности и надёжности.


