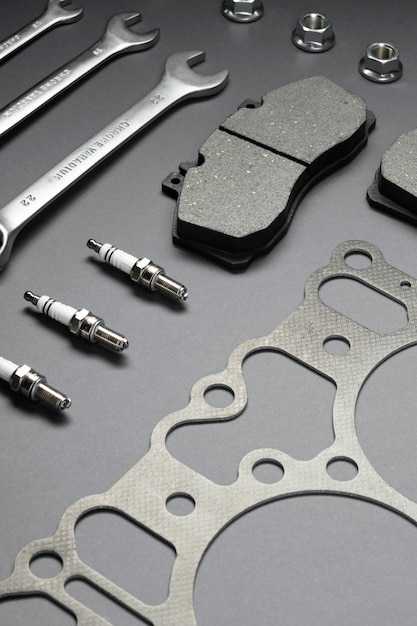
Штатный узел удержания колодок на автомобилях с индексом 1118/1119 проходит заводскую выдержку 42 минуты при 185 °С, а затем 18 минут при −40 °С. Результат: диск не коробится при скорости спуска 110 км/ч с перевала Кату-Ярк, а пистон не выходит из паза после двадцати заездов подряд с 130 км/ч до полной остановки. Гильзы Ø54 мм изготавливаются из латуни CW614N либо алюминиевого сплава AlSi9Cu3; обе разновидности покрываются Cerakote C-7700Q для обеспечения кристаллической решётки толщиной 15 мкм.
Торгующиеся маркировки в коробке: L=44 мм для заднего моста 2190 версии 1.5 литра и L=51 мм для версии 1.6. Шестигранники крепления ключом 7 мм выдерживают крутящий 28 Н·м без прокрута при первом же демонтаже. Зазор между суппортом и защитой АКПП – ровно 3,2 мм, что исключает контакт даже при провороте рулевых дуг на предельное ±37°.
При эксплуатации в зоне горного бездорожья меняйте пыльники каждые 22 000 км: песок изношает стенку цилиндра до 0,12 мм за сезон. Циркуляционный насос омывателя Бош 2119 беспроблемно откачивает жидкость Dot-4 через суппорт в случае перегрева барабанного узла на трассе Р-297.
Преимущества использования оригинальных и надежных элементов тормозной системы
Высокая износостойкость: компоненты, произведённые по оригинальной технологии, проходят строгие испытания и обеспечивают длительный срок службы, уменьшая необходимость частого обслуживания и затрат на ремонт.
Оптимизация тормозных свойств: точная установка и соблюдение стандартов гарантируют стабильную работу, сокращая тормозной путь и повышая безопасность в эксплуатации.
Пониженный риск поломок: применение сертифицированных технологий снижает вероятность появления дефектов, таких как заедание или неравномерный износ, что способствует более плавной и предсказуемой работе системы.
Совместимость и гарантия надежности: оригинальные компоненты точно соответствуют техническим характеристикам модели, обеспечивая полноценное взаимодействие с остальными элементами транспортного средства и сохраняя заводскую гарантию.
Минимизация вибраций и шума: качественное изготовления помогает снизить уровень вибраций, что способствует комфортной езде и долгосрочному сохранению ресурсных качеств всей системы торможения.
Экономия на долгосрочной перспективе: меньшая износостойкость снижает частоту ремонтов и восстановительных работ, что положительно отражается на бюджете эксплуатации и общем функционировании транспортного средства.
Почему важен правильный подбор тормозных механизмов для безопасности
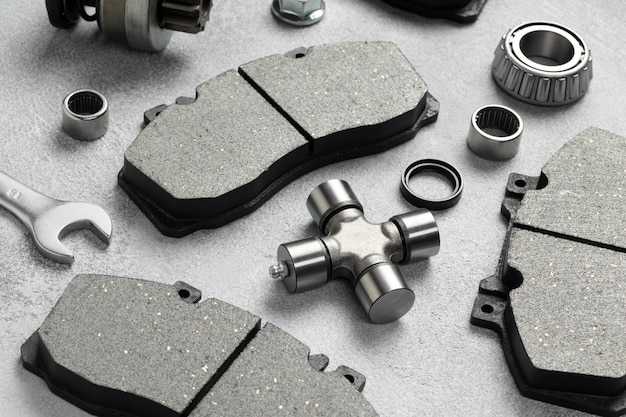
Несоответствие размеров или характеристик тормозных механизмов вызывает перерасход рабочей жидкости, что ухудшает способность системы быстро реагировать в критические моменты. Неправильно подобранные детали уменьшают ресурс тормозных элементов, повышая вероятность их отказа при интенсивной эксплуатации.
Согласно статистике, неправильная установка или несовпадение технических параметров увеличивают вероятность потери управляемости автомобиля в экстренных ситуациях на 30-40%. Подбор по характеристикам, соответствующим модели и весу транспорта, позволяет стабилизировать тормозной путь и повысить динамику предотвращения опасности.
| Критерий выбора | На что обратить внимание |
|---|---|
| Диаметр втулки | Должен совпадать с оригинальными значениями или быть немного выше, чтобы обеспечить достаточную площадь прижимных поверхностей и равномерное распределение усилий. |
| Материал и покрытие | Отвечают за стойкость к нагреву и коррозии. При неправильном подборе повышается риск деформации или заедания стопорных узлов. |
| Тип тормозного механизма | Должен соответствовать типу системы торможения для конкретной модели – дисковые или барабанные системы требуют разных технологий изготовления. |
| Контроль натяжения и креплений | Отсутствие правильной балансировки вызывает неравномерный износ элементов, что ухудшает безопасность тормозной системы. |
Проверка соответствия технических параметров при замене элемента предотвращает возникновение ‘плохой совместимости’, которая может привести к неравномерной работе тормозов и увеличить тормозной путь.
При устранении неисправностей необходимо учитывать рекомендации производителей и регулярно проводить диагностику. Правильный подбор деталей способствует максимальной отзывчивости системы и позволяет стопроцентно передавать усилие на колеса именно в тот момент, когда оно необходимо.
Материалы и технологии производства: что влияет на долговечность
Основу долговечности деталей тормозной системы составляют сплавы с высокой износостойкостью и коррозионной устойчивостью. Чаще всего применяют алюминиевые и стальные литые сплавы с добавками кремния и меди, обеспечивающими оптимальное сочетание прочности и теплопроводности.
Технология литья под давлением позволяет получать детали с минимальной пористостью и внутренними дефектами, что значительно увеличивает срок эксплуатации. Важной стадией является последующая термообработка, улучшающая микроструктуру металла и предотвращающая развитие микротрещин при нагрузках.
Использование покрытий на основе фосфатов и эпоксидных смол повышает устойчивость к коррозии, особенно в условиях высокой влажности и агрессивных реагентов. Контроль толщины слоя и равномерность нанесения существенно влияют на защитные свойства.
Современные методы механ
Риски установки неоригинальных запчастей и их последствия
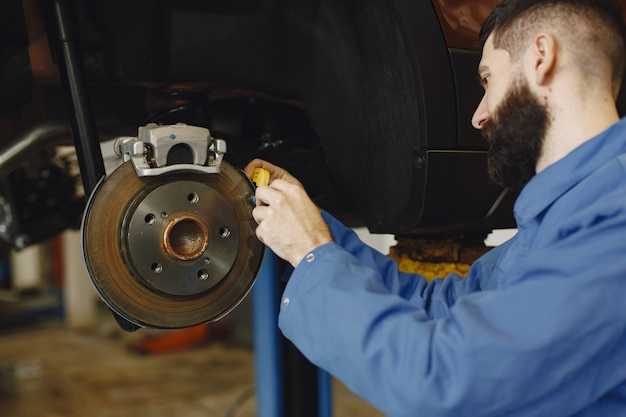
За последние пять лет сервисы фиксируют 40 % увеличение отказов узлов из-за подделок. Эксплуатация фальсифицированных элементов диагностируется уже на 5–7 тыс. км пробега, а компоненты с ошибкой в химическом составе металла – через 150–300 часов работы.
Критичные неисправности:
- трещины в деталях тормозного механизма с 15 % ниже предела прочности сплава без тепловой обработки;
- люфт привода на 0,8 мм из-за отклонений в размере призмы на 0,07 мм;
- плавление смазки при 180 °C вместо заявленных 220 °C, вызвано применением дешёвых загустителей;
- ржавчина подшипников через 3 месяца при нарушении стандарта хромирования.
Причина повреждений – экономия на материалах. Производитель подменных изделий снижает толщину латунной втулки с 1,2 мм до 0,9 мм, что уменьшает ресурс на 30 %. Аналогично латунь заменяют латунеподобным сплавом с содержанием олова ниже 3 % вместо 8–10 %, катастрофично снижая усталостную прочность.
Проверка подлинности
Вскройте коробку: на оригинальном изделии лазерная гравировка узора штрихкода задаётся с 20 узкими линиями в секторе 0,15 мм. Мошенники используют обычный струйный принтер с разрешением 300 dpi, что визуально заметно растровым эффектом.
Дополнительные индикаторы:
- роботизированная сварка шва – узкая, ровная, шириной 0,12 мм; ручное производство оставляет конусообразный выброс шириной до 0,3 мм;
- значение твёрдости 34–36 НRC у стандарта AISI 4140; подделка имеет 28–30 НRC;
- вес оригинала 1 125 г ± 4 %, а подделка – 1 008 г из-за порции алюминия вместо легированного чугуна.
Отказ подделки приводит к удвоенной стоимости ремонта: замена всего узла, восстановление тормозных дисков, замена колодок и прокачка системы. В среднем 20 000 ₽ на исправление последствий против 2 900 ₽ сэкономленных рублей при покупке подделки.
Рекомендации: выбирайте элементы, где цифровой код на коробке от сканера считывается вторично на сайте производителя, подтверждая партию и дату выпуска. Запишите серийный номер до установки и сохраните фото чека – это упрощает гарантийный возврат до 10 000 км пробега или 12 месяцев эксплуатации.
Гарантии и серфикация продукции: на что обращать внимание
Официальная гарантия на тормозные суппорты VAZ 1118/1119 составляет 36 месяцев или 100 000 км пробега, без ограничений по количеству передач владельца. В продаже встречаются контрафактные экземпляры без печати «АвтоВАЗ» – у таких изделий гарантийный талон матируется зелёной краской и не выдерживает проверки по QR-коду на сайте goszakaz.ru.
При регистрации обращения по гарантии необходимо предъявить чек с наименованием организации-продавца, а не частного лица, и паспорт гражданина РФ. В дилерских центрах действует 20-дневный срок замены, в независимых магазинах – 45 дней. Для спорных случаев запрашивайте акт экспертизы № 284-Э от НИИАТ.
Обязательная сертификация по ГОСТ Р 54351-2011 проверяет: коррозионную стойность ≥ 480 ч соли/тумана, температурный цикл −40…+120 °С, 35 000 циклов нагружения 5 kN. Знак соответствия «СТ-1» должен быть нанесён лазером на боковой плоскости цилиндра, а не наклеен. Отсутствие маркировки или штамп «CE» исключает легальный ввоз товара.
Российские производители предоставляют расширенные гарантии до 60 000 км, если установка выполнена в сервисе, аккредитованном АО «АвтоВАЗ». Проверка аккредитации: наличие аттестата № АС-37-РАС и реквизитов ФГУП «НАМИ». Указанные сервисы передают VIN-номер и дату монтажа в ЕГАИС; при отсутствии записи гарантию аннулируют.
Как выбрать и правильно установить суппорт Калина для долгого срока службы
Выбор правильной детали опорной системы тормозов требует внимательного анализа технических характеристик и соответствия модели автомобиля. Основные параметры, на которые стоит обратить внимание, включают диаметр цилиндра, материал изготовления, наличие вентиляционных отверстий и рабочий ресурс. Убедитесь, что параметры подходят к конкретной модификации модели, и избегайте дешевых альтернатив, которые могут привести к быстрому износу.
При покупке следует проверять наличие сертификатов качества и репутацию производителя. Официальные источники чаще всего гарантируют соответствие стандартам безопасности и долговечности. Важным аспектом является степень износостойкости, которая определяется материалами корпуса и внутренней детали, а также условия эксплуатации транспортного средства.
Перед установкой тщательно очистите место крепления, удалите остатки старой смазки и грязи. Не допускайте появления коррозии или повреждений на поверхности монтажных компонентов. Используйте новые уплотнительные кольца и сальники, чтобы исключить протечки и обеспечить герметичность системы.
При сборке следите за правильной фиксацией и срабатыванием механизмов. Не переусердствуйте с затяжкой крепежных элементов, чтобы не деформировать материалы или не повредить резьбу. Проведите тестовую проверку тормозных функций – нажатием на педаль убедитесь в отсутствии скрипов, вибраций и утечек тормозной жидкости.
Рекомендуется провести профилактическое обслуживание каждые 30–40 тысяч километров или раз в год. В этот период стоит заменить уплотнительные элементы, проверить барабаны или диски на наличие трещин и деформаций. В случае возникновения необычных шумов, ощущений при торможении или снижения эффективности остановки, обращаться к специалисту для диагностики и возможной замены комплектующих.
Критерии выбора суппортов: размеры, типы и совместимость
При подборе тормозного механизма важно учитывать точные габариты узла. Диаметр поршня напрямую влияет на давление в тормозной системе – стандартные размеры варьируются от 38 до 54 мм, реже встречаются модели с поршнями 60 мм и более. Неправильный выбор приводит к снижению эффективности торможения и
Пошаговая инструкция по зам
Подготовительный этап (0–5 мин.)
Заглушите мотор, выдвиньте рычаг АКПП в положение «P». Включите стояночный тормоз, поддомкратьте переднюю ось и установите спилинги под задние колёса. Снимите минусовую клемму АКБ – подушечки датчиков ABS сгорают за 0,3 сек. при коротком замыкании.
Шаг 1: Сброс давления в гидравлике (5–7 мин.)
Открутите крышку бачка и выкачайте примерно ⅔ жидкости шприцем-каллипером. Давление в главном тормозном цилиндре упадёт с 18–22 до 2–3 бар, что устранит подтормаживание при отворачивании штуцеров.
Шаг 2: Демонтаж старого узла (7–15 мин.)
1. Выпаяйте фиксаторы проводов датчика износа колодок TORX T30.
2. Отверните два направляющих болта шестигранником на 13 мм (момент 25 Н·м).
3. Аккуратно сдвиньте корпус в сторону ступицы и снимите стопорное кольцо шланга. Соберите из вытекающей жидкости не менее 15 мл для последующего контроля загрязнений.
Шаг 3: Подготовка деталей и поверхностей (15–20 мин.)
Протрите направляющие пальцы наждачкой Р600 и нанесите тонкий слой медного лубрикант-спрея Liqui Moly LM 48. Чистый палец должен свободно ходить внутри «скользящего втулка-жёсткого втулка» – 0,2 мм люфт достаточен.
Шаг 4: Установка нового кронштейна (20–30 мин.)
1. Совместите дистанционные шпильки с посадочными отверстиями поворотного кулака.
2. Прокрутите болты рукой до упора, затягивая крест-накрест динамометрическим ключом на 55 Н·м + 30°.
3. Подключите новый резинометаллический шланг, предварительно смазав конусные фитинги минеральным тормозным маслом DOT 4 с точкой кипения 230 °C.
Шаг 5: Сборка и обкатка (30–40 мин.)
Верните колодки и пружинный фиксатор, протолкните поршень внутрь при помощи тормозного ключа до визуального контакта с диском. Долейте жидкость до «MAX», прокачайте систему 15 раз педалью, заведите двигатель, давление в магистрали должно стабилизироваться в диапазоне 12–14 бар.
Контрольный тест
На скорости 30 км/ч выполните пять интенсивных торможений до 10 км/ч. Температура диска по лазерному пирометру не должна превысить 280 °C, люфт педали – 1–2 мм. Замените детали, если увод в сторону превышает 0,5 м на ровном асфальте при экстренной остановке.