Ликвидация утечек на головке блока зачастую связана с заменой элементов уплотнения, обеспечивающих герметичность соединения. В случае с 8-клапанным мотором ВАЗ, правильная установка новых компонентов помогает избежать дальнейших повреждений и снизить расход масла.
Процесс предполагает аккуратность в работе с нагревательной массой и точную подгонку деталей. Правильное выполнение каждого этапа снижает риск возвращения проблемы и продлевает срок эксплуатации двигателя.
Информацию о последовательности действий стоит воспринимать как практический план, позволяющий исключить возможные осложнения. Четкое соблюдение рекомендаций способствует не только качеству выполненных работ, но и экономии времени.
Столкнулись с масляными подтеками в районе головки блока цилиндров вашего ВАЗ-1118? Не спешите приговаривать двигатель к дорогостоящему ремонту. В большинстве случаев, устранить течь поможет замена уплотнительного элемента верхней части мотора. Эта процедура, доступная даже начинающему автолюбителю, не требует специальных инструментов и глубоких познаний в устройстве ДВС. Главное – аккуратность и соблюдение последовательности действий.
Подготовка к выполнению операции: комплект оборудования, выемка силового агрегата, обязательные меры
Список инструмента:
- Головки Torx T20, T30 и E12 – для креплений крышки и корпуса.
- Переходник с воротком 250 мм – свободный доступ к задним болтам.
- Динамометрический ключ 5-30 Н·м – требуется для контроля усилия затяжки новой планки.
- Плоская отвёртка и шпилька М8х100 – упрощают выбивку тонкой стопорной шайбы перед распредвалом.
- Съёмник привода ГРМ – экономит час времени, исключая разборку шкивов вручную.
- Вакуумный пистолет 0,8 бар и ёмкость 300 мл – удалит остатки масла из полости перед установкой.
- Уплотнительный каучуковый герметик High-Temp Grey – смазывают углы жиклёра и нижний «замок» корпуса.
- Две стяжки-транспортёр 20 см – фиксируют выпускной коллектор и не дают ему раскачиваться при опускании мотора.
Дополнительно: баллон очистителя тормозной жидкости и 5 проволочных щёток для прокладочных канавок.
Снятие агрегата без стапеля занимает 2-2,5 ч при условии, что автомобиль стоит на подъёмнике. Последовательность:
- Отмотайте заднюю часть салона до штатных проушин силовой рамы.
- Поддомкратьте сапог задней балки до освобождения нагрузки с опор двигателя.
- Снимите левую опору кузова-опоры двигателя, сверху откручивая три болта M12х1,25.
- Ослабьте натяжение ремня генератора, вытяните ремень с обеих шкифов.
- Выкрутите шпильку крепления шланга масляного фильтра, аккуратно отодвиньте шланг в сторону.
- Разблокируй клемму «-» аккумулятора и отсоедини разъём массового датчика блока цилиндров.
- Спустите двигатель вниз на траверсе с помощью ручного лебёдки 500 кг. Опорные стойки позволяют «опустить» агрегат на 18 см – достаточно для снятия верхнего узла.
Подсказка: при подвешивании мотора обязательно подложите деревянный брус 100×50 мм под кронштейн коробки передач – защитите сцепление от перекоса.
Подготовительные работы до разборки крышки:
- Очистите торец крышки от смеси пыли и масла при помощи проволочной щётки и затем обезжирьте ацетоном.
- Отметьте маркером положение распределительного вала относительно звёздчатки – упростит сборку без толстого зеркала.
- Замерьте толщину старой дистанционной шайбы под болтом крепления: для моторов 21116 допускается 1,0-1,1 мм, при износе меньше 0,9 мм – подбирайте новую.
- Смажьте резиновые втулки ремня ГРМ жидким графитом – предотвращает свист при первом пуске после сборки.
- Проверьте компрессию: минимально допустимый показатель цилиндра – 11 бар. Если меньше – решать проблему в порядке, иначе ремонт повторится через 500 км.
Схема снятия крышки приведена на вкладке рисунок-1; размеры мостового пространства и точки перехвата лебёдки указаны в миллиметрах.
Инструменты и материалы для работы
Для выполнения задачи потребуется следующий набор инструментов и материалов:
- Набор ключей: Используйте комбинированные ключи различных размеров для откручивания и закручивания болтов. Рекомендуется иметь ключи от 8 до 13 мм.
- Торцевые головки: Набор головок с трещоткой облегчит доступ к труднодоступным местам. Обратите внимание на размеры 10, 12 и 14 мм.
- Отвертки: Плоские и крестовые отвертки понадобятся для работы с крепежом и снятия пластиковых элементов.
- Плоскогубцы: Используйте для захвата и удержания мелких деталей.
- Ключ для фильтров: Если требуется снять масляный фильтр, этот инструмент значительно упростит задачу.
Материалы, которые понадобятся:
- Уплотнительное средство: Выберите качественный герметик, который подходит для работы с высокими температурами.
- Новая прокладка: Обязательно используйте оригинальную деталь или качественный аналог, чтобы избежать утечек.
- Масло: Подготовьте новое моторное масло, соответствующее спецификациям вашего автомобиля.
- Чистящие средства: Специальные жидкости для удаления старого герметика и загрязнений помогут подготовить поверхность.
Не забудьте о средствах индивидуальной защиты: перчатках и очках, чтобы обеспечить безопасность во время работы.
Удаление крышки клапанов: пошаговая установка
Десять минус, 10 Н·м: именно такой момент затяжки указан на болтах М6 к верхнему теплообменнику. Слегка поддав ключом «на себя», отпустите усилие – болты выкручиваются без особого усилия, если двигатель остывал минимум два часа. При температуре масла > 60 °С резьба «залипает», и вероятность сорвать шестигранник возрастает втрое.
Шаг 1. Ослабьте крепление троса газа к корпусу дроссельной заслонки, поддев пассатижами пружинную скобу и вытянув трос назад. Снимите пластиковый корпус фильтра с четырьмя саморезами Т20; отсоедините датчик-воздуха массы и вакуумный шланг тормозного усилителя, отогнув фиксатор.
Шаг 2. Маркером нанесите характерные метки (по-сверху) между блоком цилиндров и алюминиевым верхом – это уменьшит риск повернуть распредвал на ½ зуба при обратной установке. Отверткой TORX E8 выверните семь центральных шпилек, откладывая их в пластиковый поддон по порядку («слева-направо» спереди назад), чтобы не перепутать длину.
Шаг 3. Лезвием шпателя через отверстие первого цилиндра подденьте корпус, равномерно нагружая переднюю и заднюю кромки. Подъём должен выглядеть как короткий «щелчок»: герметик отходит ровной полосой 2–3 мм. Будьте осторожны с датчиком фаз слева – его корпус хрупкий, но кабель достаточно длинный, чтобы закрепить его на шланге охлаждения.
Шаг 4. Переверните снятый узел кверху масляными каналами и осмотрите привалочную плоскость. Допустимая неровность – зазор 0,05 мм по металлическому линейке 30 см. Если появились вмятины или подтеки масла из-под уплотнительного гребня, выровняйте плоскость мелкой наждачкой 800 grit на стеклянной пластине.
Шаг 5. Смажьте новое уплотнение маслом 5W-30 по всему периметру губчатой прокладки перед монтажем: резина пропитается и прилегнет без перекосов. Ориентация уплотнителя определяется двумя полукруглыми выступами у третьего цилиндра; установите их в пазы корпуса блока. Лишнее масло промокните безворсовой тканью – оно не должно выдавливаться наружу при затяжке.
Шаг 6. Затяжку производите крест-накрест, начиная с центральной шпильки, со значением 10 Н·м + 90°. При работе рожковым ключом на ½ дюйма поддавайте импульсом, чтобы избежать перекоса. После установки слейте в отдельную емкость 0,3 л масла из горловины – тогда уровень после пуска окажется строго на «max».
После сборки прогрейте мотор до 80 °С, заглушите и дайте постоять 10 минут. Отсутствие подтёков у стыков – верный сигнал, что работа выполнена надёжно.
Осмотр состояния поверхности и подготовка к замене
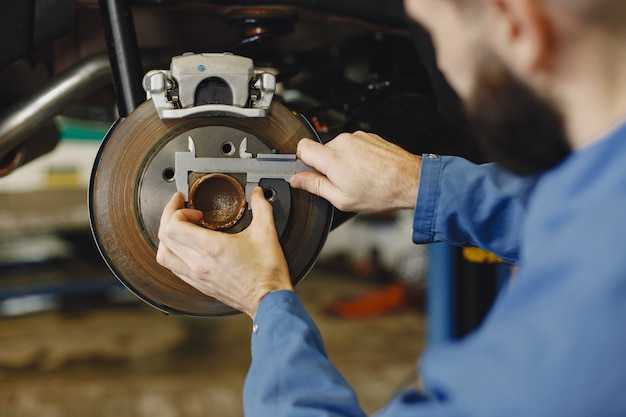
Перед началом работы важно тщательно осмотреть поверхность, на которой будет производиться установка новой детали. Убедитесь, что нет видимых повреждений, таких как трещины или вмятины. Эти дефекты могут привести к утечкам и другим проблемам в будущем.
Очистите рабочую область от грязи и масла. Используйте специальные очистители или растворители, чтобы удалить остатки старого герметика и загрязнения. Это обеспечит лучшее прилегание новой детали и предотвратит возможные утечки.
Проверьте состояние крепежных элементов. Если болты или гайки имеют коррозию или повреждения, замените их на новые. Это поможет избежать проблем с герметичностью в дальнейшем.
Обратите внимание на состояние поверхности, где будет установлена новая деталь. Она должна быть ровной и гладкой. Если есть неровности, их следует устранить с помощью шлифовки или других методов обработки.
После подготовки поверхности рекомендуется провести финальную проверку. Убедитесь, что все инструменты и материалы под рукой, чтобы избежать лишних задержек в процессе работы. Это позволит сосредоточиться на выполнении задачи без отвлечений.
Очистка и диагностика прилегающих элементов
Перед началом работы важно тщательно очистить все элементы, находящиеся в непосредственной близости. Используйте специальный очиститель для удаления масла и грязи. Это поможет избежать попадания загрязнений в систему во время сборки.
Проверьте состояние поверхности, на которую будет устанавливаться новый элемент. Она должна быть ровной и не иметь трещин или задиров. Для этого используйте шлифовальную бумагу или специальный инструмент для обработки. Убедитесь, что все остатки старого герметика удалены.
Обратите внимание на состояние крепежных элементов. Если они имеют коррозию или повреждения, замените их на новые. Это предотвратит возможные проблемы в будущем.
Проверьте уплотнительные элементы на наличие износа. Если они выглядят изношенными или имеют трещины, их следует заменить. Это обеспечит надежную герметизацию и предотвратит утечки.
После очистки и диагностики проведите визуальный осмотр всех соединений. Убедитесь, что нет следов утечек масла или других жидкостей. Если обнаружите такие следы, это может указывать на необходимость более тщательной проверки системы.
Завершите процесс проверкой всех системных датчиков и проводки. Убедитесь, что они не повреждены и работают корректно. Это поможет избежать проблем с электроникой в будущем.
Процесс замены прокладки: правильные последовательности и нюансы
Перед началом работ нужно обеспечить чистоту съемочных поверхностей и подготовить инструменты: набор торцевых головок, свечной ключ, отвертки, а также новые элементы крепления и герметик, если он предусмотрен конструкцией.
Ключевой этап – аккуратное снятие крышки. Не допускайте дергания или скручивания, избегайте повреждений прилегающих деталей. При откручивании болтов равномерно затягивайте фиксирующие элементы, чтобы избежать деформации корпуса.
Затем нужно очистить посадочные поверхности от старого слоя уплотнителя и загрязнений. Используйте мягкий металлический или пластиковый скребок, чтобы не поцарапать металл. Для очистки также пригодится очиститель на основе уайт-спирита или специальной промывки.
При подготовке к установке нового уплотнителя важно проверить его посадочную поверхность на наличие трещин, коррозии или деформаций. В случае обнаружения повреждений стоит подготовить дополнительные процедуры ремонта или замены компонентов.
| Этап | Действие |
|---|---|
| 1 | Снятие крепежных болтов равномерными движениями по кругу |
| 2 | Аккуратное отсоединение крышки от поверхности блока цилиндров |
| 3 | Очистка посадочных плоскостей от остатков старого уплотнителя и загрязнений |
| 4 | Осмотр уплотнительной поверхности на наличие дефектов |
| 5 | Укладка новой прокладки и равномерное затягивание крепежных элементов в заданной последовательности |
Обратите внимание: при монтаже важно соблюдать равномерное давление на всю площадь соединения, чтобы избежать появления протечек или деформаций уплотнителя. После установки рекомендуется провести пробный запуск двигателя, чтобы убедиться в герметичности соединения.
Снятие старой прокладки без повреждений
Перед демонтажем убедитесь в полном охлаждении мотора. Используйте пластиковый или деревянный скребок для аккуратного удаления уплотнительного материала. Металлические инструменты могут повредить поверхность сопряжения и вызвать деформации.
Работайте последовательно, снимая остатки герметика и резинового уплотнителя поэтапно. Для разрыхления применяйте специальные очистители на основе растворителей, выдерживая рекомендованное время воздействия. Это облегчает удаление без механического повреждения.
Избегайте применения чрезмерной силы: при сопротивлении используйте тонкие пластиковые лопатки, поддевая материал равномерно по всему периметру. При обнаружении застарелых фрагментов смачивайте их очистителем повторно.
После удаления остатков проведите проверку поверхности на наличие царапин и трещин. При необходимости обработайте неровности мелкозернистой наждачной бумагой с зерном 400–600, двигаясь круговыми движениями, чтобы сохранить герметичность при дальнейшем монтаже.
Обязательно удалите пыль и остатки очистителя с помощью сухой безворсовой ткани, избегая попадания посторонних частиц внутрь механизма.
Установка новой прокладки: советы по позиционированию
Деталь маркировка 1118-1003055-20 (обновлённая EAN 4607151016189) ставится строго по трём фиксаторам: два металлических штыря 8 мм выступают из углов напротив 1-го и 4-го цилиндров, один гуммированный шпилька-направляющая – в точке 9½ ч по отношению к заднему сальнику распредвала.
- Температурный диапазон материала −45…+120 °C: устанавливайте при +17…+25 °C, чтобы люфт фальков пройдёл первоначальную усадку и не раздвинул профиль после натяга гаек.
- Выверка плоскостности основания: рамка не должна превышать прогиб 0,03 мм на всём периметре; иначе стенки подпружатся и оторвут уплотнение через 3000 км.
- Сместить деталь с точки захода легче плоским шлиф-бруском d70×18 мм: упирается двумя гранями в противоположные фланцы, даёт контролируемое смещение без сколов.
- Линии смазки 5 мм шириной внутри канавок направлены к масляному фильтру; после сборки мотор не глушат 30 сек – масляный насос прокачает смазой весь желобок, исключая сухой старт.
- Крестовой момент затяжки 17 Н·м (ключ E10) – сначала 5 Н·м по верхней диагонали, выдержка 10 сек, затем окончательный крутящий момент через три подхода по 4 Н·м.
Краска-маркер лежит под 6-й гайкой: её убирают лезвием, не растворителем, чтобы не разбух полиэфир. Отверстие для свечи со стороны выпуска получает ещё один кольцевой чек силиконовой пасты 0,5 мм, не дающей детали двигаться при колебаниях фазомеров.
Альтернатива: при тюнинговом стакане с переменным давлением дюралевую пластину 2 мм прикрепляют сверху саморезами М4×8 с высокотемпературным лаком-барьером; снижается вероятность перекашивания до 0,7 % на 100 к оборотов.
Контроль за равномерным прижимом и затяжкой болтов
Герметичность соединения обеспечивают десять болтов M8x1,25×30, пятое поколение класса прочности 10.9. Допускается два оборота шарнирного механизма на 10 Н·м при повторной установке.
- Момент затяжки по заводскому регламенту – 17 Н·м. Отклонение не более 1,5 Н·м.
- Вращающий момент углового поворота после предварительного прижима – 180° ±15°.
- Допустимая повторная затяжка трижды при длине L ≥ 25 мм. После четвёртого раза винт утилизируется.
- Смазка только резьбы: Mobil SHC 220, 15–20 мм царапиной плоского шпателя.
Последовательность:
- Отворачивание и очистка резьб пневмо-насадкой Р-07 с длинными щетинами.
- Динамометрический ключ 1/4′, шкала 5–25 Н·м, класс точности ±3 %.
- Первый круг 8 Н·м по диагонали 2–6–1–5–9–3–7–4–8–10.
- Второй круг 17 Н·м с тем же порядком.
- Маркер черт. PR-01 желтый, риска на головке и основании головки блока – визуальный контроль самоотвинчивания.
Проверка прямолинейности металлической линейкой 300 мм: зазор ≤ 0,05 мм по всей длине призмы. При величине 0,1 мм подкладка шибера 0,10 мм проклинивается между торцом головки и основанием.
Шестигранник-торцевик T45 с длинным храповиком поворачивается на ⅓ оборота между контактами. Слышен короткий щелчок – достигнут упор фланца, крутящий момент можно снимать.
Финишные проверки и сборка
Перед установкой элемента корпуса двигателя необходимо очистить посадочную поверхность от загрязнений и остатков уплотнительного материала. Для этого используйте пластиковый скребок и очиститель на основе растворителя, избегая повреждения металла.
Осмотрите болты крепления на наличие деформаций и износа резьбы. При необходимости замените их на новые с аналогичными характеристиками по длине и диаметру. Рекомендуемый момент затяжки для этих крепежных элементов составляет 9–11 Н·м.
Установите новое уплотнительное кольцо, равномерно прижав его по периметру, чтобы исключить смещение и деформацию. После этого аккуратно закрепите корпус двигателя, контролируя, чтобы уплотнитель не сместился.
Затягивайте болты крест-накрест, применяя динамометрический ключ. Для предотвращения деформации крышки используйте последовательность: сначала затяните с усилием 3–4 Н·м, затем окончательно до 9–11 Н·м.
| Этап | Инструмент | Рекомендуемый момент затяжки | Особенности |
|---|---|---|---|
| Очистка посадочной поверхности | Пластиковый скребок, очиститель | – | Удалить остатки герметика и загрязнения |
| Проверка и замена крепежа | Визуальный осмотр, новые болты при необходимости | – | Избегать использования изношенных деталей |
| Установка уплотнителя | Руки | – | Равномерное прижатие по всему периметру |
| Затяжка корпуса | Динамометрический ключ | 9–11 Н·м | Последовательность крест-накрест, двухступенчатая затяжка |
По завершении сборки рекомендуется проверить отсутствие масляных протечек после запуска двигателя, уделяя внимание зонам прилегания корпуса к блоку и вокруг болтов крепления.